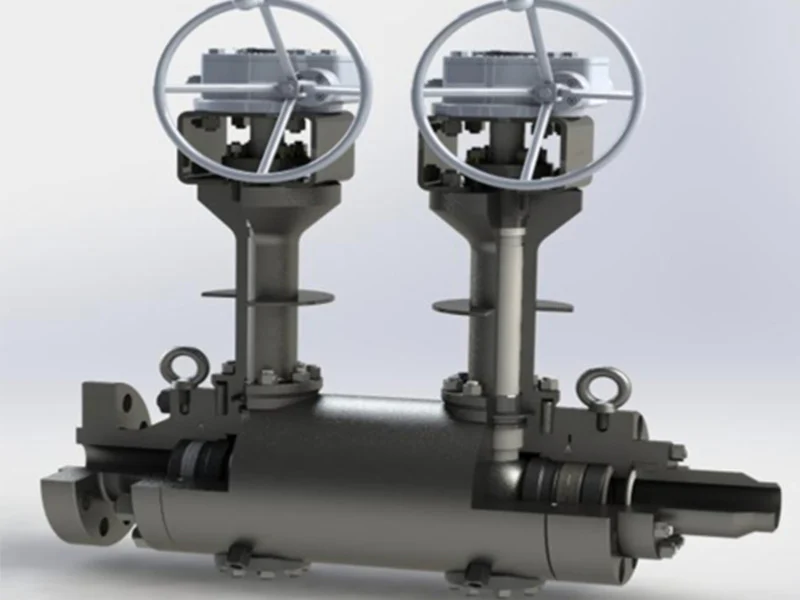
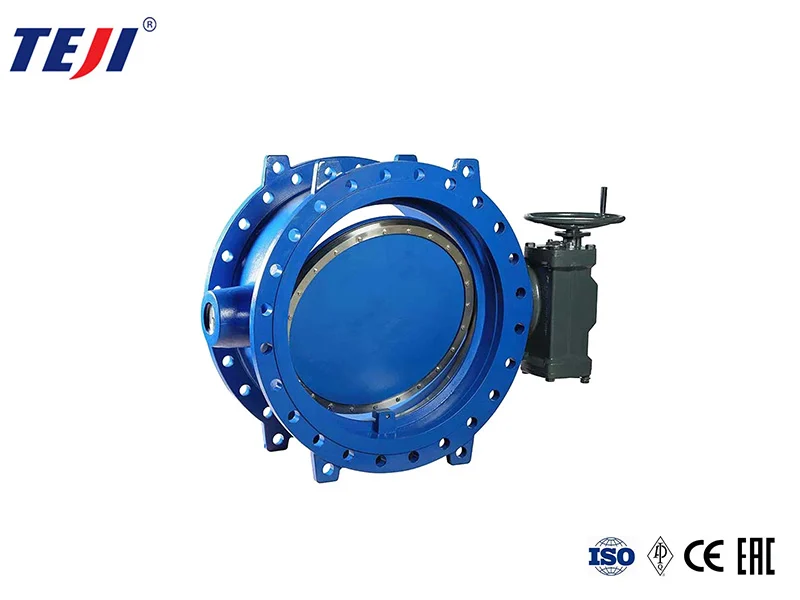
Cryogenic valves are typically used to handle extremely low temperatures and often high pressures, such as liquefied natural gas, liquid oxygen, and liquid hydrogen. Cryogenic valve testing is a crucial step in ensuring their safe, reliable, and efficient operation under extreme conditions.
In actual production, we sometimes encounter situations where rigorously tested cryogenic valves leak as soon as they are warmed up. Is this due to insufficient testing? Of course not.
Under cryogenic conditions, the seals are forcibly compressed to achieve a seal. However, the elastic deformation within the material is not fully synchronized. When the valve rapidly warms up from a -196°C environment to room temperature, the rebound speed of the sealing material lags behind the temperature change. A tiny gap instantly appears between the previously compressed sealing surfaces, allowing the medium to leak out.
Simply put, the essence of leakage is that the deformation recovery speed cannot keep up with the pace of temperature rise. After the elastic element is completely unloaded from the cryogenic load, it does not immediately complete its full deformation recovery; it takes time to return to its initial state.
Что делать в этой ситуации?
Контрольный список проверок на месте
Safety Preparations Beforehand
Операторы должны носить незамерзающие перчатки и защитные очки, заранее ознакомиться с характеристиками криогенной среды и процедурами реагирования на чрезвычайные ситуации, а также убедиться в исправности объектов вентиляции и пожаротушения. Заранее уменьшите давление в системе до безопасного диапазона; не разбирайте компоненты клапана под давлением, чтобы избежать повреждения от замерзания в результате распыления криогенной среды.
Leakage Type Location and Troubleshooting
Осмотрите уплотнение штока клапана, поверхность фланцевого соединения и корпус клапана по порядку, чтобы убедиться в отсутствии инея или признаков просачивания среды, а также определить место внешних утечек. Проверьте наличие внутренних утечек на уплотнительной поверхности, наблюдая за аномальными изменениями давления и расхода на выходе, или используя течеискатель гелиевого масс-спектрометра на выходе клапана.
Root Cause Confirmation for Temperature Rebound Leaks
Проверьте запись криогенной обработки клапана, чтобы подтвердить, был ли завершен 2-6-часовой процесс криогенной настройки, и выясните, не является ли задержка отскока следствием недостаточного устранения упругой деформации материала. Осмотрите уплотнительный материал, чтобы убедиться, что разница между скоростью его криогенной усадки и усадкой металла корпуса клапана превышает расчетно-допустимый диапазон, и исследуйте уплотнительные зазоры, вызванные асинхронной усадкой. Повторно измерьте кривизну штока клапана и момент предварительной затяжки болтов фланца, чтобы убедиться в отсутствии нарушения герметичности, вызванного ослаблением болта или деформацией штока клапана при низких температурах.
II. Контрольный список действий по устранению неполадок на месте
Minor Leakage Non-invasive Rectification
При незначительных внешних утечках на уплотнении штока клапана и фланце затягивайте болты сальника/фланца равномерно в диагональной последовательности, при этом момент затяжки не превышает 1/4 оборота, чтобы избежать сжатия уплотнения и заклинивания штока клапана. Для клапанов с мягкими уплотнениями используйте гаечный ключ для точной регулировки и затяжки уплотнительных компонентов, чтобы временно устранить небольшие зазоры, вызванные упругим отскоком.
Component Replacement Rectification
Если затяжка неэффективна, разберите клапан и замените его устойчивым к старению уплотнением из ПТФЭ или графита, подходящим для условий эксплуатации при низких температурах. Установите набивку в шахматном порядке (30–45°) вокруг каждого кольца, чтобы обеспечить равномерное уплотнение. Замените уплотнительную прокладку, совместимую с низкими температурами, и затяните фланцевые болты по диагонали со стандартным крутящим моментом, чтобы устранить уплотнительные зазоры, вызванные асинхронной усадкой.
Deep Fault Rectification
Если седло клапана или сердечник клапана деформированы или повреждены, замените его низкотемпературным клапаном той же модели, повторно выполните криогенную формовку в соответствии со спецификациями, а затем соберите заново. В случае утечек в корпусе клапана, вызванных точечными отверстиями или микротрещинами, для ремонта используются методы герметизации под давлением или сварки. После ремонта повторно проводится испытание на утечку низкотемпературным гелием для проверки работоспособности уплотнения.
III. Этапы проверки после исправления
После повторной сборки сначала проводится испытание на гидростатическую прочность при комнатной температуре, чтобы подтвердить отсутствие структурных утечек в корпусе клапана. Затем завершается испытание на герметичность при комнатной температуре путем введения газообразного гелия. Затем клапан погружают в жидкий азот для охлаждения до -196℃ и выдерживают при стабильной температуре для завершения испытания на низкотемпературное уплотнение. После того, как клапан естественным образом возвращается к комнатной температуре, скорость утечки при комнатной температуре измеряется снова. Только после подтверждения отсутствия вторичной утечки после возвращения к комнатной температуре и того, что устранение является квалифицированным, можно вводить клапан в эксплуатацию.

 TEJI VALVE GROUP уделяет особое внимание проектированию
 Компания является поставщиком класса А CNPC, квалифицированным поставщиком Sinopec и вошедшим в шорт-лист поставщиков клапанов CNOOC...